压铸镁合金零件产品设计、结构优化及整车搭载金属结构件开发研究
引言
随着汽车轻量化、节能减排及新能源汽车产业的快速发展,镁合金作为最轻的金属结构材料,在汽车领域的应用日益广泛。压铸镁合金零件具有密度低、比强度高、阻尼性能好、电磁屏蔽能力强等优势,成为替代铝合金、钢铁实现减重的理想选择。本文围绕压铸镁合金零件的产品设计、结构优化及搭载车型金属结构件的开发研究展开系统论述,旨在为相关工程技术人员提供参考。
一、压铸镁合金材料特性与工艺基础
1.1 常用压铸镁合金体系
目前汽车领域常用的压铸镁合金包括AZ91D、AM60B、AM50A、AS41等。AZ91D具有优良的铸造性能和耐腐蚀性,适用于一般结构件;AM60B韧性较好,适用于安全件如仪表板骨架、座椅支架;AS41在高温下蠕变性能优异,适用于动力总成周边零件。
1.2 压铸工艺特点
镁合金压铸主要采用热室压铸和冷室压铸两种方式。热室压铸效率高,适用于薄壁小件;冷室压铸适用于大型、厚壁结构件。镁合金熔体易氧化燃烧,需采用SF6、SO2等保护气体;同时镁合金比热容低、凝固速度快,对模具温度、压射速度、增压建压时间等工艺参数要求严格。
二、压铸镁合金零件的产品设计方法
2.1 面向压铸工艺的结构设计准则
合理的零件设计应满足以下原则:
- 壁厚均匀,推荐2.5~4mm,避免热节导致缩松;
- 加强筋厚度为主壁厚的0.6~0.8倍,根部圆角R≥1mm,防止应力集中;
- 脱模斜度适当(外表面1°~2°,内表面2°~3°),便于取件;
- 圆角过渡避免尖角,减少充型阻力;
- 避免深腔、侧凹,必要时采用镶件或滑块。
2.2 面向整车搭载的结构设计
在产品设计阶段,需同步考虑整车安装接口、公差配合、连接方式(螺栓、铆接、焊接或粘接)以及与其他金属结构件的电偶腐蚀防护。设计输出包括三维数模、二维图纸、技术条件及DFMEA。
2.3 仿真驱动的设计验证
采用 Magma、ProCAST 等铸造模拟软件进行充型、凝固、应力分析,预测卷气、缩孔、热裂纹等缺陷,优化浇排系统。同时利用 HyperMesh、Abaqus 进行刚度、强度、模态及疲劳寿命分析,确保满足整车NVH和耐久要求。
三、压铸镁合金零件的结构优化
3.1 拓扑优化与形貌优化
以减重和提升刚度为目标,采用变密度法拓扑优化确定材料最优分布,结合形貌优化设计加强筋布局。针对某仪表板横梁镁合金压铸件,通过拓扑优化减重12%,一阶模态提升8%。
3.2 尺寸优化与多目标优化
基于DOE试验设计或代理模型(响应面、Kriging)对壁厚、筋厚、圆角等参数进行尺寸优化,在质量、刚度、模态、铸造缺陷之间取得平衡。采用NSGA-II多目标遗传算法可得到Pareto前沿,为设计决策提供依据。
3.3 结构优化与压铸工艺的协同
优化过程中需保证铸件可制造性。例如,避免局部过厚产生缩孔;优化浇口位置减少卷气;设置溢流槽和排气槽改善充型。结构优化结果应反馈给压铸工艺工程师进行工艺可行性评估。
四、搭载车型金属结构件的开发研究
4.1 镁合金与其它金属的连接技术
镁合金与钢、铝连接时易发生电偶腐蚀,需采取绝缘措施(如胶粘剂、涂层垫片、绝缘套管)。常用连接工艺包括:
- 自冲铆接(SPR):适用于镁-铝、镁-钢连接;
- 热熔自攻螺丝(FDS):用于镁-铝型材连接;
- 搅拌摩擦焊(FSW):用于镁-镁、镁-铝连接;
- 结构胶粘接:实现异种材料隔离与密封。
4.2 典型金属结构件开发案例
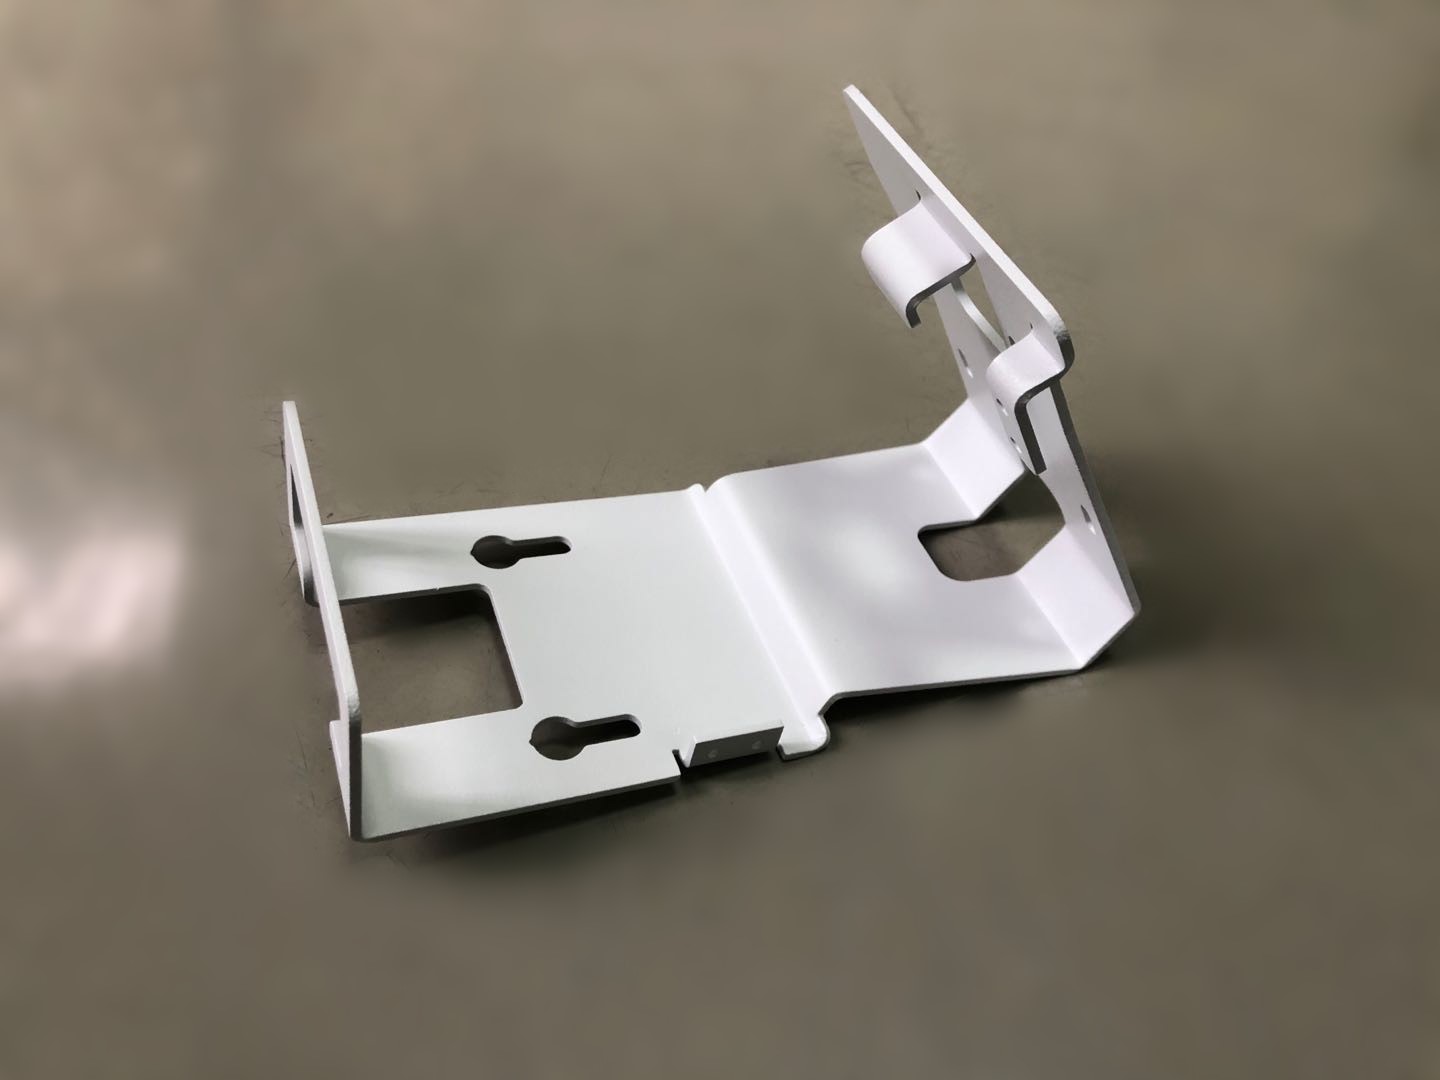
(1)仪表板横梁:采用AM60B压铸,集成支架、管柱安装点,与钢制A柱通过SPR和胶粘连接,较钢制件减重35%。
(2)座椅骨架:采用AZ91D压铸坐盆和靠背骨架,与铝制滑轨通过FDS连接,较钢制座椅骨架减重25%。
(3)前端模块:集成散热器支架、锁扣加强板,采用AM50A压铸,具备良好的吸能特性,满足低速碰撞要求。
(4)动力总成支架:采用AS41耐热镁合金,通过拓扑优化提高刚度,替代铸铁支架,减重40%同时满足支架耐久要求。
4.3 腐蚀防护与表面处理
镁合金化学活性高,需进行表面处理提高耐蚀性。常用方法包括:化学转化膜(铬化、无铬转化)、阳极氧化、微弧氧化、电泳涂装及粉末喷涂。整车搭载时还需注意规避盐雾、积水区域,设计排水孔并采用密封胶阻断腐蚀通道。
五、试验验证与标准体系
开发过程需完成材料级、零件级、系统级到整车级的试验验证。
- 材料级:化学成分、力学性能、盐雾腐蚀、疲劳性能;
- 零件级:尺寸精度、气密性、静刚度、模态、台架耐久;
- 系统级:整车碰撞、道路模拟、NVH测试;
- 整车级:可靠耐久路试、腐蚀试验、安全法规验证。
相关标准包括GB/T 13748、ASTM B94、ISO 16220等,同时需满足主机厂企业标准。
六、结论与展望
压铸镁合金零件在汽车轻量化中具有显著优势,但产品设计、结构优化及整车搭载仍需解决成本、腐蚀、连接、回收等关键问题。未来发展趋势包括:
- 新型高强高韧镁合金(如Mg-Al-Ca、Mg-Zn-Zr)开发;
- 真空压铸、半固态成形等先进工艺应用;
- 集成计算材料工程(ICME)与AI辅助优化设计;
- 多材料混合车身中镁合金与铝、钢、碳纤维的协同连接;
- 全生命周期绿色回收与再利用体系。
通过产学研用协同创新,压铸镁合金金属结构件将在新能源汽车、智能网联汽车上实现更大规模应用,为汽车产业双碳目标贡献力量。
如若转载,请注明出处:http://www.hccdjx.com/product/49.html
更新时间:2026-09-20 05:56:10